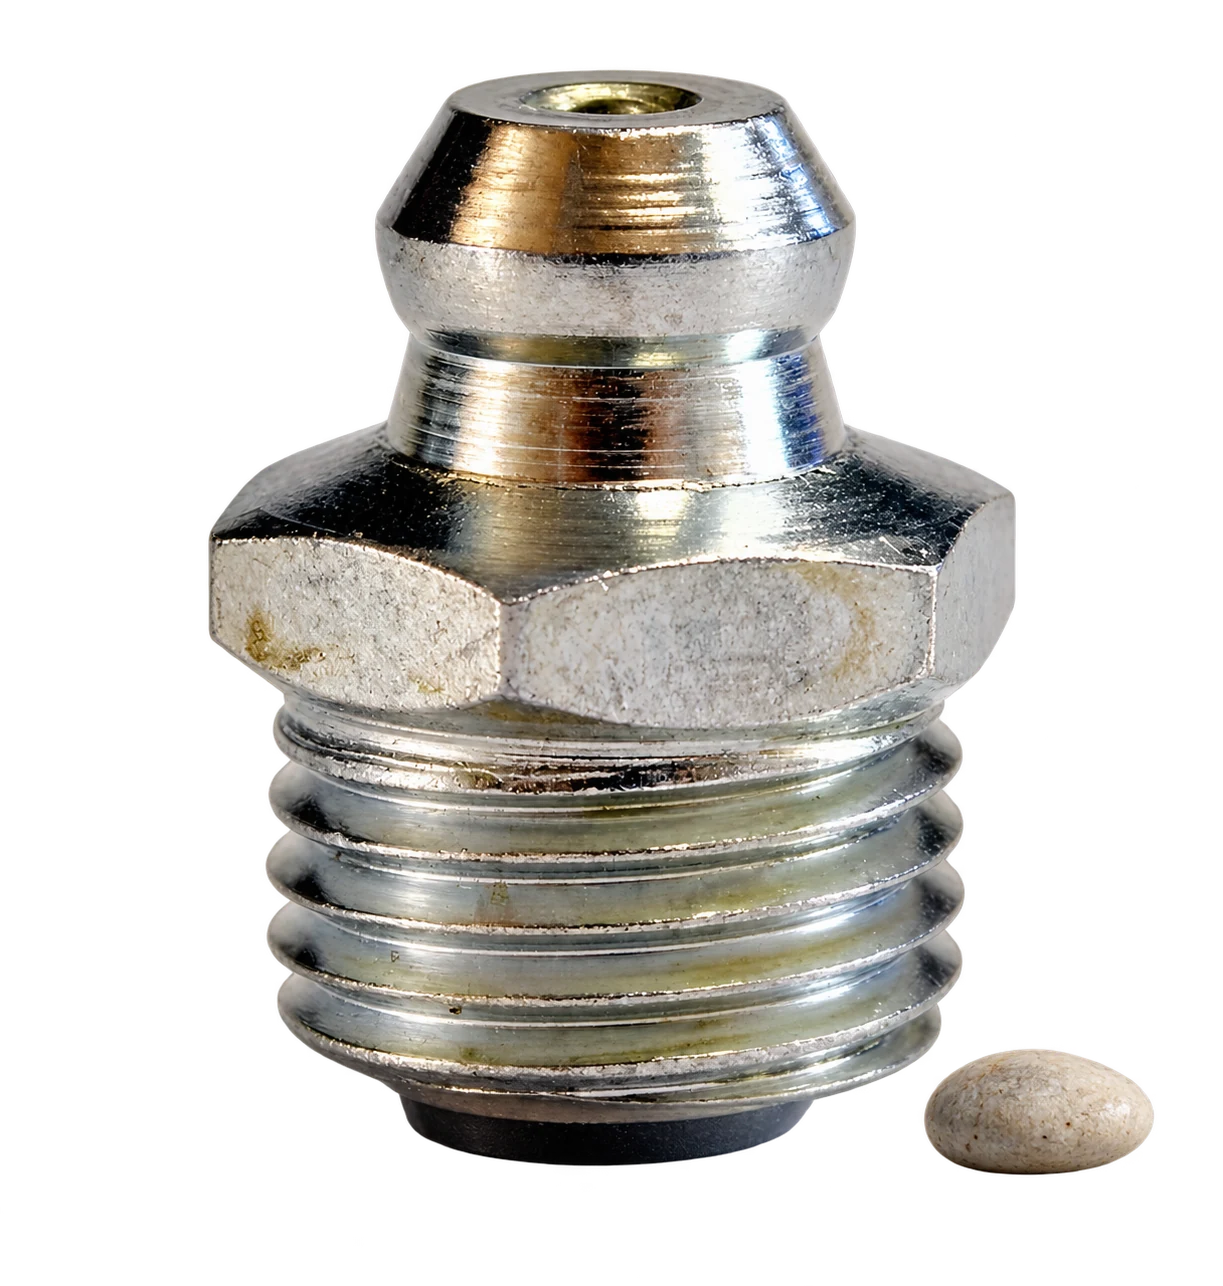
Пресс-маслёнка, или тавотница, образует точку подключения смазочного шприца к каналу узла трения. Через неё пополняют смазку без разборки оборудования. Запорный элемент обычно открывается под давлением шприца и возвращается на место после отсоединения насадки. В каталоге пресс-маслёнок есть изделия с одинаковой головкой, но разной резьбой и углом: внешнее сходство не подтверждает взаимозаменяемость.
Прямая или угловая: решает доступ к точке смазки
| Исполнение | Когда удобно | Что проверить до заказа |
|---|---|---|
| Прямое | К головке можно подвести насадку шприца по оси отверстия. | Хватит ли места для насадки и её снятия после смазывания. |
| Угловое 45° | Прямой подход закрыт соседней деталью, но есть диагональный доступ. | Куда будет направлена головка после затяжки и не упрётся ли насадка в корпус. |
| Угловое 90° | Доступ к точке возможен сбоку. | Габарит углового корпуса, ориентацию головки и ход насадки. |
Для конических маслёнок Pressol расшифровывает H1 как прямое исполнение, H2 как 45°, H3 как 90°. Эти обозначения помогают прочесть карточки прямой H1 М10×1, угловой H2 М10×1 и угловой H3 М10×1. Угол относится к направлению головки относительно оси посадки, а не к размеру резьбы.
Головка тоже бывает разной формы. DIN 71412 относится к коническим смазочным ниппелям; производитель UMETA отдельно выделяет конические, плоские и другие головки. Насадку шприца подбирают под тип головки, а не только под диаметр резьбы маслёнки. Для тесного места иногда лучше изменить насадку, шланг или точку доступа, чем вкручивать угловую деталь, которая заденет движущуюся часть.
Резьба: М10×1 и М10×1,5 — разные посадки

Сначала определите резьбу в корпусе оборудования или на снятой исправной детали: номинальный диаметр, шаг, цилиндрическое либо коническое исполнение и длину ввинчиваемой части. Например, в каталоге рядом стоят прямая М10×1 и прямая М10×1,5. Общий диаметр М10 не делает их подходящими для одного отверстия: различается шаг. Если обозначение стёрлось, измерьте резьбу и сверьтесь с чертежом узла; не пытайтесь «поймать» начало неподходящей резьбы ключом.
В ассортименте встречаются М6×1, М8×1 и дюймовые обозначения, например 1/8″×28 BSP. Запись «1/8» без стандарта резьбы недостаточна для заказа: BSP, NPT и другие системы не следует считать взаимозаменяемыми по похожему числу. Укажите полное обозначение из чертежа, включая шаг или число ниток на дюйм. Отдельно сверяйте форму уплотнения и посадочную длину; набор переходников не исправляет ошибочно выбранный стандарт резьбы. Даже среди размеров ГОСТ 19853-74 указаны коническая М6×1 и М10×1 по ГОСТ 24705 — форму резьбы нужно читать в стандарте и чертеже, а не угадывать по букве «М».
Материал и покрытие выбирают по среде эксплуатации. В карточках есть стальные изделия с обозначением покрытия Ц6 и изделия, названные нержавеющими SS304. Эти торговые описания сами по себе не задают стойкость к конкретной химической среде или срок службы. При влажности, мойке и контакте с реагентами запрашивайте материал всей маслёнки и требования производителя оборудования к защите точки смазки.
ГОСТ 19853-74 и DIN 71412: где проходит граница
ГОСТ 19853-74 действует и охватывает пресс-маслёнки для индивидуальной подачи пластичных смазок и масел. По тексту стандарта тип 1 — прямая резьбовая маслёнка для пластичной смазки, тип 2 — угловая резьбовая, тип 3 — маслёнка под запрессовку для масла. Для типов 1 и 2 изготовление под масло допускается по заказу потребителя. В маркировке типа 2 указывают угол; в стандарте приведены примеры 45° и 90°.
DIN 71412 описывает коническую головку другого семейства обозначений. У двух товаров с надписями «ГОСТ» и «DIN» могут совпасть назначение и часть размеров, однако автоматического равенства всех резьб, высот, головок и допусков из названий не следует. Для замены сравните чертёж маслёнки и посадочного места, а у ремонтируемого оборудования — спецификацию изготовителя. Особенно осторожно относитесь к надписям «1.2» и «2.2»: они не заменяют полного стандарта и размера резьбы.
Как заменить и смазать узел
- Остановите и обезопасьте оборудование по его инструкции. Очистите место вокруг старой маслёнки, чтобы при выкручивании грязь не попала в канал.
- Сверьте посадку. Снимите старую деталь подходящим ключом, проверьте резьбу корпуса и отсутствие повреждений. Новую вводите без перекоса, затягивайте по требованиям изготовителя узла или маслёнки; универсального момента для всех материалов корпуса нет.
- Проверьте доступ. До пуска машины убедитесь, что на головку надевается и снимается насадка шприца, а корпус маслёнки не задевает соседние детали. Для углового исполнения важна и конечная ориентация головки.
- Протрите головку и насадку. SKF рекомендует очищать точку подключения перед пополнением смазки, чтобы не загнать загрязнение в подшипник. Используйте смазку и количество из карты обслуживания узла; выбор состава разобран отдельно.
- Контролируйте подачу. Если смазка не идёт и сопротивление резко растёт, остановитесь и проверьте насадку, маслёнку и канал по инструкции оборудования. Нагнетание «до отказа» может переполнить подшипниковую полость; SKF отдельно предупреждает о нагреве при избытке смазки. После обслуживания снимите насадку, удалите излишки снаружи и, если предусмотрено, поставьте защитный колпачок.
Для заявки на партию укажите стандарт и исполнение, угол, полную резьбу, материал или покрытие, количество и артикул выбранной позиции. Ниже — примеры разных посадок и направлений головки; они не образуют взаимозаменяемый набор для одного отверстия.
Из каталога Amalor
Материалы по теме
 Пресс-маслёнки (тавотницы)Пресс-маслёнка прямая 1.2.Ц6.М10х1 (DIN 71412, Н1) HIMPT
 Пресс-маслёнки (тавотницы)Пресс-маслёнка прямая 1.2.Ц6.М10х1.5 (DIN 71412, Н1) HIMPT
 Пресс-маслёнки (тавотницы)Пресс-маслёнка прямая 1/8"х28 BSP (DIN 71412, Н1) HIMPT
 Пресс-маслёнки (тавотницы)Пресс-маслёнка угловая 2.2.45°.Ц6.М10х1 (DIN 71412, Н2) HIMPT
 Пресс-маслёнки (тавотницы)Пресс-маслёнка угловая 2.2.90°.Ц6.М10х1 (DIN 71412, Н3) HIMPT
 Пресс-маслёнки (тавотницы)Пресс-маслёнка угловая 2.2.90° М6х1 (DIN 71412, Н3) нерж. SS304 HIMPT
Источники
- Росстандарт: ГОСТ 19853-74 и область его применения; текст ГОСТ 19853-74 с типами и размерами.
- DIN Media: DIN 71412:1987-11, конические смазочные ниппели.
- Pressol: обозначения H1, H2, H3 и тип насадки.
- UMETA: устройство, типы головок, резьбы и материалы пресс-маслёнок.
- SKF: очистка маслёнки перед подачей и риск избытка смазки.