Монтаж начинается с раскладки, а не с рулона
До выхода бригады нужен утверждённый план водозащитного контура. На нём показывают тип шва, положение профиля в каждом сечении, отметки, повороты, Т- и Х-пересечения, выпуски между захватками и сопряжение с мембраной. Если сложный узел впервые появляется у монтажника уже возле опалубки, риск разрыва контура почти неизбежен.
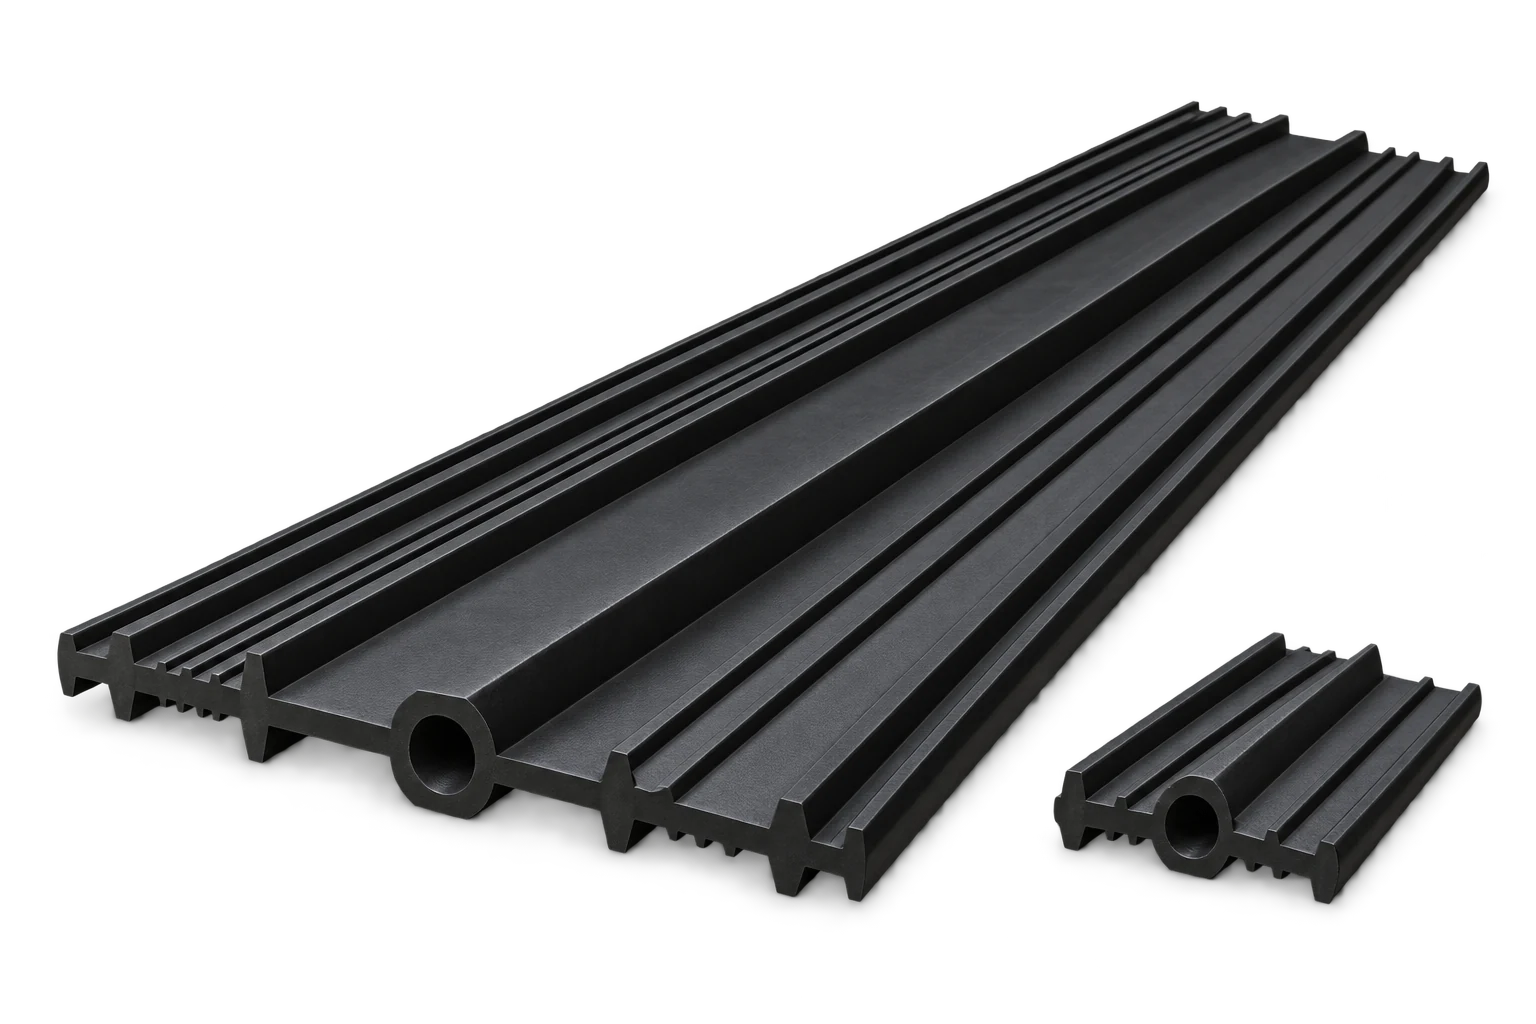
Проверьте, что выбранная позиция соответствует проекту и техническому листу. Внутренняя гидрошпонка должна помещаться между стержнями арматуры и оставлять бетонной смеси путь к анкерным рёбрам. Наружную гидрошпонку ориентируют плоской частью к основанию или опалубке, а рёбрами — в бетонируемый элемент. Центральный компенсатор профиля для деформационного шва нельзя заливать раствором или случайно пережимать крепежом.
Общая технология ниже относится к термопластичным профилям, прежде всего к ПВХ-гидрошпонкам. Для резины, металла, гидрофильных материалов и ремонтных накладных систем применяют другие соединения. Приоритет всегда имеет актуальная инструкция конкретного производителя.
Если тип и положение профиля ещё не зафиксированы проектом, сначала сверьтесь с обзором видов и правил выбора гидрошпонки: монтажная технология не может исправить изделие, выбранное для другого типа шва.
СП 250.1325800.2016 «Здания и сооружения. Защита от подземных вод» с Изменением № 1 рассматривает герметизацию швов как часть системы защиты заглублённого сооружения от подземных вод. Практическую операцию поэтому закрепляют в проекте производства работ или технологической карте: там указывают серию профиля, монтажную схему, оснастку, режимы из документации изготовителя, способ контроля и ответственных исполнителей. Одна общая запись «смонтировать гидрошпонку» для приёмки скрытого узла недостаточна.
Входной контроль материала
Бухты принимают по маркировке, длине, геометрии и документам партии. Профиль не должен иметь порезов, заломов, надрывов анкерных рёбер, следов перегрева или длительного воздействия солнца. Сверяют не только название серии, но и полное обозначение: рабочий и деформационный варианты похожей ширины могут выглядеть почти одинаково.
| Что проверяют | Недопустимый признак | Действие |
|---|---|---|
| Маркировка и материал | Смешаны разные рецептуры или серии | Изолировать партии, запросить подтверждение совместимости |
| Геометрия | Скручивание, постоянный залом, повреждение компенсатора | Не выправлять нагревом без разрешённой технологии; заменить участок |
| Поверхность | Масло, битум, цементное молочко, лёд | Очистить разрешённым способом либо забраковать загрязнённый фрагмент |
| Хранение | Бухта лежала у сварочных работ, острых деталей или под прямым солнцем | Осмотреть всю длину и зафиксировать решение в журнале |
| Документы | Нет TDS, паспорта или монтажной инструкции нужной редакции | Не назначать режим сварки «по опыту» |
Например, Sika для профилей AR требует защиты до заливки бетона, очистки перед бетонированием и аккуратного обращения. Для Sika Waterbar WP DF отдельно указана несовместимость ПВХ-П с битумом. Эти требования относятся к конкретной продукции, но хорошо показывают, почему входной контроль нельзя ограничивать пересчётом рулонов.
Как рассчитать раскрой и число соединений
Сначала разбивают контур на непрерывные прямые участки между заводскими фасонными элементами. Для одного прямого участка без поворотов минимальное число соединений рулонов можно оценить:
n = ceil(L / Lᵣ) − 1,
где L — длина участка, Lᵣ — полезная длина одного рулона, n — минимальное число прямых стыков. Для линии 67 м и рулонов по 20 м понадобится не менее четырёх отрезков и трёх стыков. Это ещё не закупочный расчёт: нужно учесть выпуски, подрезку, геометрию фасонных деталей и технологические потери по инструкции.
Не следует распределять короткие остатки по всему объекту ради формальной экономии материала. Каждый дополнительный стык увеличивает объём контроля. Сложные углы, Т- и Х-пересечения разумно заказывать заводскими или изготавливать на оборудованном посту по разрешённой карте, оставляя на площадке преимущественно прямые стыки.
Фиксация внутренней гидрошпонки
- На арматурном каркасе размечают ось шва и проектную отметку профиля.
- Бухту раскатывают без перекручивания и временно поддерживают по длине.
- Профиль фиксируют за предусмотренные монтажные элементы, крайние анкерные рёбра или специальные петли — только так, как разрешает изготовитель. Центральную часть не прокалывают.
- Проверяют прямолинейность, симметричность заделки и отсутствие провисания между точками крепления.
- Оставляют достаточно места между гидрошпонкой и арматурой для прохождения заполнителя и виброуплотнения.
Универсального шага вязальной проволоки для всех профилей нет. Он зависит от жёсткости и ширины изделия, ориентации, давления смеси и схемы каркаса. Критерий результата практический: профиль не должен всплывать, складываться или смещаться при заливке и вибрации.
В рабочем шве половину внутреннего профиля бетонируют в первой захватке, вторую защищают до продолжения работ. Перед второй заливкой выпуск очищают и осматривают по всей длине. Нельзя использовать его как подставку, привязывать к нему кабели или оставлять под сварочными брызгами.
Фиксация наружного профиля
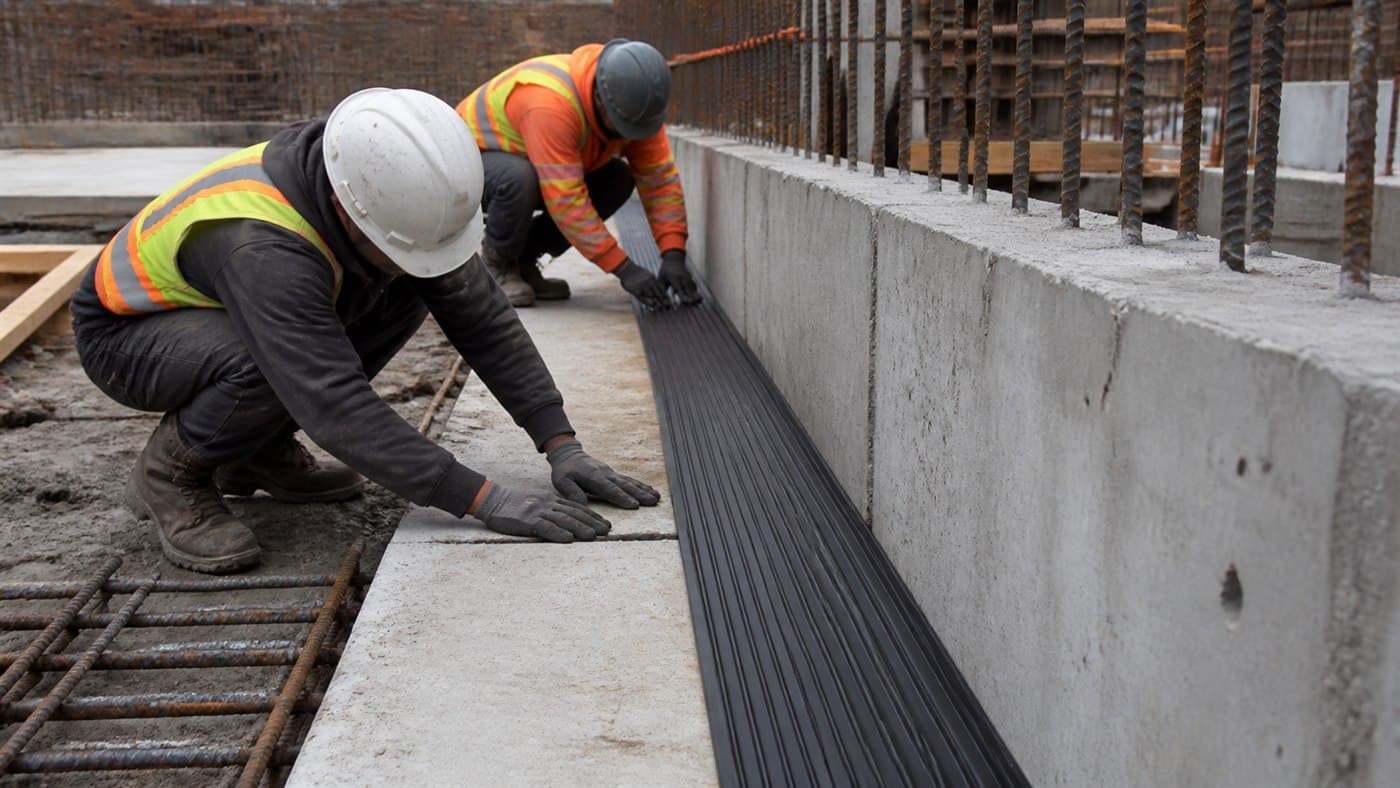
Наружную гидрошпонку плоской стороной укладывают на подготовленное основание или мембрану либо крепят к опалубке согласно системному узлу; анкерные рёбра направляют в сторону бетонирования. Смесь должна заполнить пространство между рёбрами и быть уплотнена без смещения профиля.
Если гидрошпонка одновременно секционирует ПВХ-мембрану, способ прихватки и основной сварки берут из руководства мембранной системы. ТЕХНОНИКОЛЬ в одном из узлов LOGICBASE рекомендует временную точечную прихватку через 20–30 см, но этот шаг относится к описанному сочетанию мембраны и профиля, а не к любой наружной гидрошпонке.

Сварка прямого стыка
Термопластичные профили соединяют расплавлением совместимых торцов. Склейка не является допустимой заменой, если TDS требует сварку: Sika прямо запрещает клеевые соединения для Waterbar AR. Рабочее место защищают от осадков, пыли и ветра, а персонал обучают работе с конкретным оборудованием.
Последовательность для стыка в кондукторе выглядит так:
- Совместимые профили укладывают без напряжения и обрезают строго перпендикулярно оси.
- Торцы и оборудование очищают; профиль фиксируют в подходящем кондукторе.
- Нагревательный элемент доводят до режима из инструкции именно этого аппарата и материала.
- Оба торца равномерно оплавляют по всей площади, не допуская обугливания.
- Нагреватель удаляют, торцы сразу совмещают с контролируемым прижимом и удерживают до формирования соединения.
- Стык охлаждают естественно, не перегибая и не ускоряя процесс водой.
- После охлаждения удаляют только разрешённый технологический валик и осматривают весь профиль, включая рёбра и компенсатор.
Температура не переносится между инструментами. В инструкции ТЕХНОНИКОЛЬ для специальной электромагнитной пластины с кондуктором указан нагревательный элемент 450 °C. Это не настройка для ручного фена, сварочного топорика или изделия другого производителя. Для ручного метода та же инструкция описывает подготовку нахлёста, удаление рёбер на участке 60–80 мм, снятие фаски и прикатку тефлоновым роликом. Использовать эти размеры можно только для перечисленных в документе профилей.
| Этап | Что контролировать | Типичный дефект |
|---|---|---|
| Резка | Перпендикулярные, совпадающие торцы | Щель и непровар на одной стороне |
| Нагрев | Равномерный расплав без дыма и обугливания | Перегрев поверхности при холодной середине |
| Совмещение | Соосность рёбер и компенсатора | Ступенька, сужение центральной камеры |
| Охлаждение | Неподвижность без принудительного охлаждения | Хрупкая зона из-за раннего изгиба |
| Осмотр | Непрерывность по всей площади сечения | Поры, расслоение, локальный непровар |

Углы, Т- и Х-пересечения
Фасонный элемент — не просто два куска, наложенных крест-накрест. Он должен непрерывно повторять водоостанавливающие рёбра и, для деформационного профиля, сохранять работу компенсатора. Ошибка геометрии создаёт короткий путь воды именно в наиболее трудном для ремонта месте.
Руководство ТЕХНОНИКОЛЬ предусматривает отдельные кондукторы и раскрой под 45° для углов, последовательную сварку рёбер и плоских частей, проверку угла и качества всех соединений. Когда в проекте много повторяющихся Т- или Х-узлов, заводская деталь обычно даёт более воспроизводимый результат и сокращает количество полевых операций.
Контроль перед бетонированием
Ответственный специалист принимает скрытый узел до закрытия опалубки. Проверяют соответствие серии и оси, отметку, ориентацию, устойчивость фиксации, все сварные соединения, выпуски и сопряжения. Контур сопоставляют с планом: даже качественно сваренный профиль не работает, если заканчивается в стене без соединения с соседним участком.
Полезно оформить фотофиксацию по осям и журнал стыков: номер, исполнитель, дата, оборудование, режим из инструкции, профиль, результат осмотра. Для критических сооружений метод дополнительного контроля задают проект и производитель. Самодельный тест проколом недопустим — он разрушает профиль.
Бетонирование вокруг гидрошпонки
Смесь подают так, чтобы не ударять потоком непосредственно по профилю. Вибратор не должен касаться гидрошпонки и арматуры, но бетон вокруг всех анкерных рёбер требуется полноценно уплотнить. Sika в TDS WP DF-28 RU прямо связывает качество герметизации с уплотнением бетона в области шпонки.
После распалубки видимую часть первой захватки осматривают. Раковины возле профиля не замазывают автоматически: дефект оценивает специалист, потому что вскрытие способно повредить шпонку, а поверхностная смесь не восстановит пустоту в глубине. Порядок устройства самого контакта захваток описан в статье о технологических швах фундамента.
Частые причины протечек
- профиль выбран для другого типа шва;
- гидрошпонка перекручена или смещена относительно оси;
- крепление пробило рабочую зону;
- полевой стык сварен из несовместимых материалов;
- сложное пересечение собрано без кондуктора и карты раскроя;
- выпуск загрязнён битумом, маслом или цементным молочком;
- арматура не оставила места для заполнителя;
- бетон не уплотнён под наружным профилем или между рёбрами;
- контур оборван на вводе коммуникации или переходе плита–стена.
Из каталога Amalor
Материалы по теме


Короткий чек-лист приёмки
До бетонирования должны совпасть проектный профиль, фактическая маркировка и монтажная схема. Все стыки идентифицированы и остыли, фасонные детали стоят на своих координатах, профиль закреплён без проколов рабочей зоны, выпуск защищён, а для бетонной смеси остаётся доступ к каждому ребру. Бригада бетонирования знает расположение скрытого элемента и порядок вибрирования.
Такой контроль занимает меньше времени, чем поиск водопроводящего канала после ввода сооружения в эксплуатацию. Ремонт подземного шва возможен, в том числе инъектированием, но он не возвращает автоматически непрерывность неправильно смонтированной гидрошпонки; варианты ремонта разобраны в материале о деформационных швах подземных сооружений.