Ленточнопильный станок по металлу нужен там, где из длинного проката регулярно получают заготовки заданной длины. В ремонтной мастерской он может выполнять несколько разных распилов за день; на заготовительном участке — повторять одну операцию большой партией. Поэтому выбор между ручным станком, полуавтоматом и автоматом начинается с характера работы, а не с самого большого двигателя в каталоге.
Для закупки ленточнопильного станка важны материал, сечение, угол, точность и полный цикл. Рассмотрим, как сформировать заявку для трубы, профиля и сплошного проката, согласовать полотно и проверить производительность без обещаний универсальной скорости распила.
Оглавление:
- Какие операции автоматизирует станок
- Сечение, угол и поддержка заготовки
- Полотно и режим резания
- Полный цикл и расход проката
- Комплектация и приёмка
- Частые вопросы
Какие операции автоматизирует станок
У ручных станков с гидроразгрузкой гидравлическое устройство помогает управлять опусканием пильной рамы. Но оно не означает автоматическую подачу проката на следующую длину. Оператор выполняет предусмотренные установку, базирование и управление циклом. Такое исполнение рассматривают для разнообразных заказов, небольших партий и нагрузки, при которой участие оператора приемлемо.
Полуавтоматический станок автоматизирует определённые действия цикла — например, зажим, опускание или возврат рамы в зависимости от модели. Перемещение заготовки может оставаться ручным. В предложении нужно перечислить автоматизированные операции, потому что одинаковое слово в названии не доказывает одинаковую конструкцию.
У автоматического станка предусмотрена повторяемая подача и выполнение серии по заданной программе в пределах его возможностей. Это особенно интересно для повторяющихся длин и партий. Однако загрузка исходного проката, контроль, обслуживание и обращение с готовыми заготовками не исчезают. Длину подачи, работу с остатком и возможности пакетной резки подтверждают отдельно.
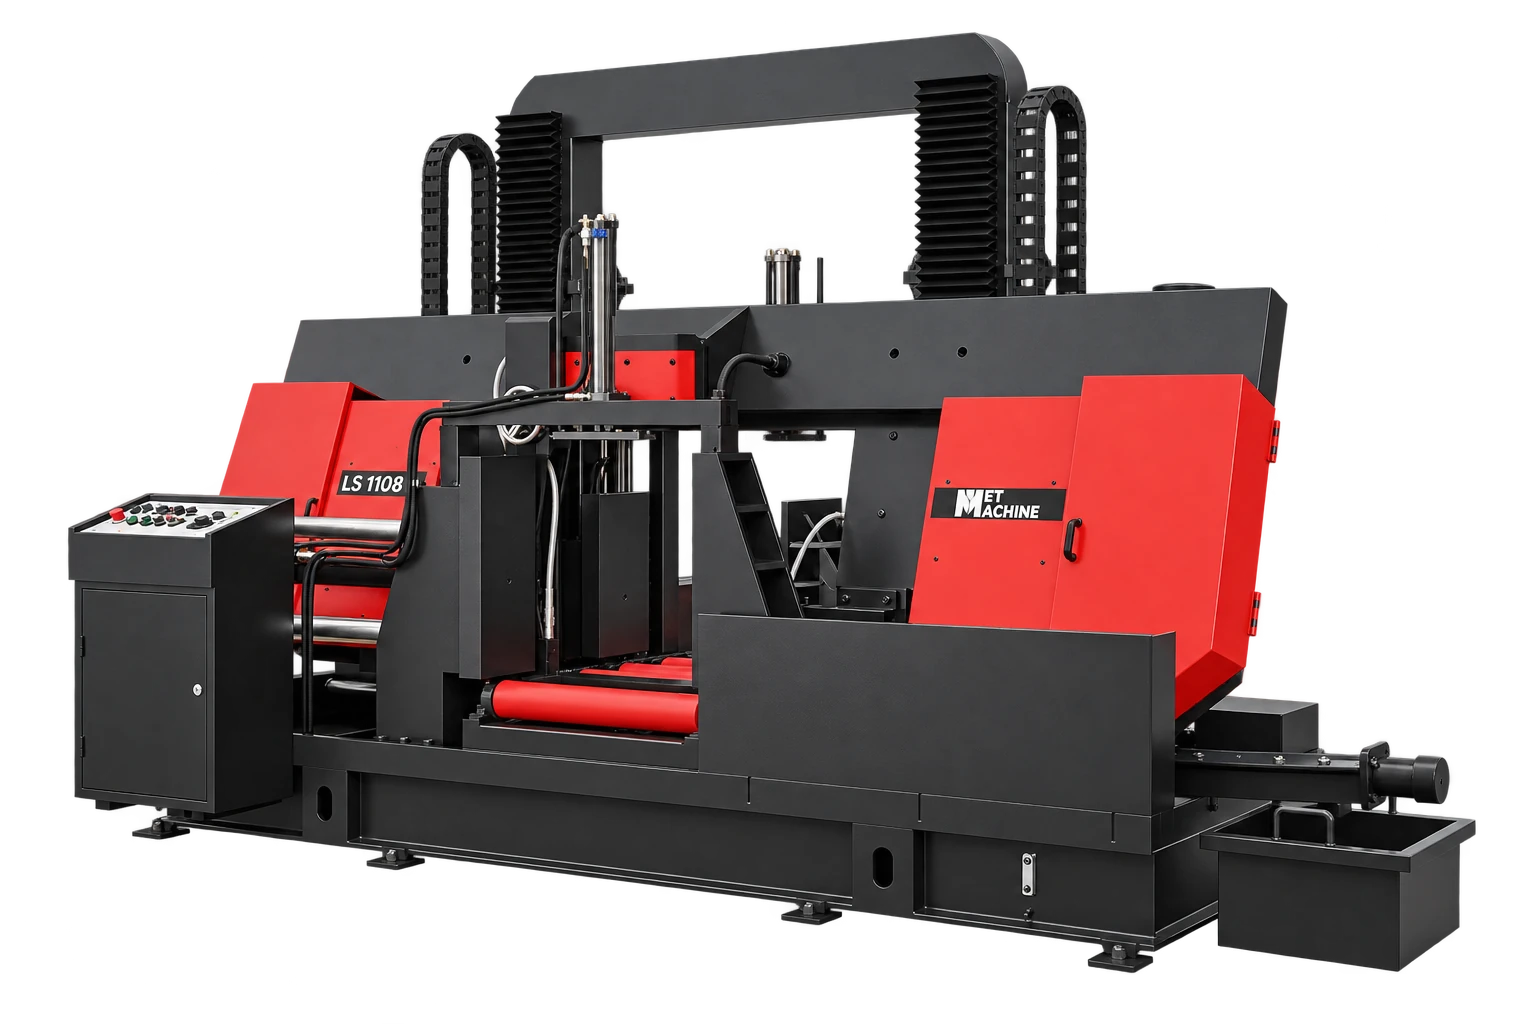
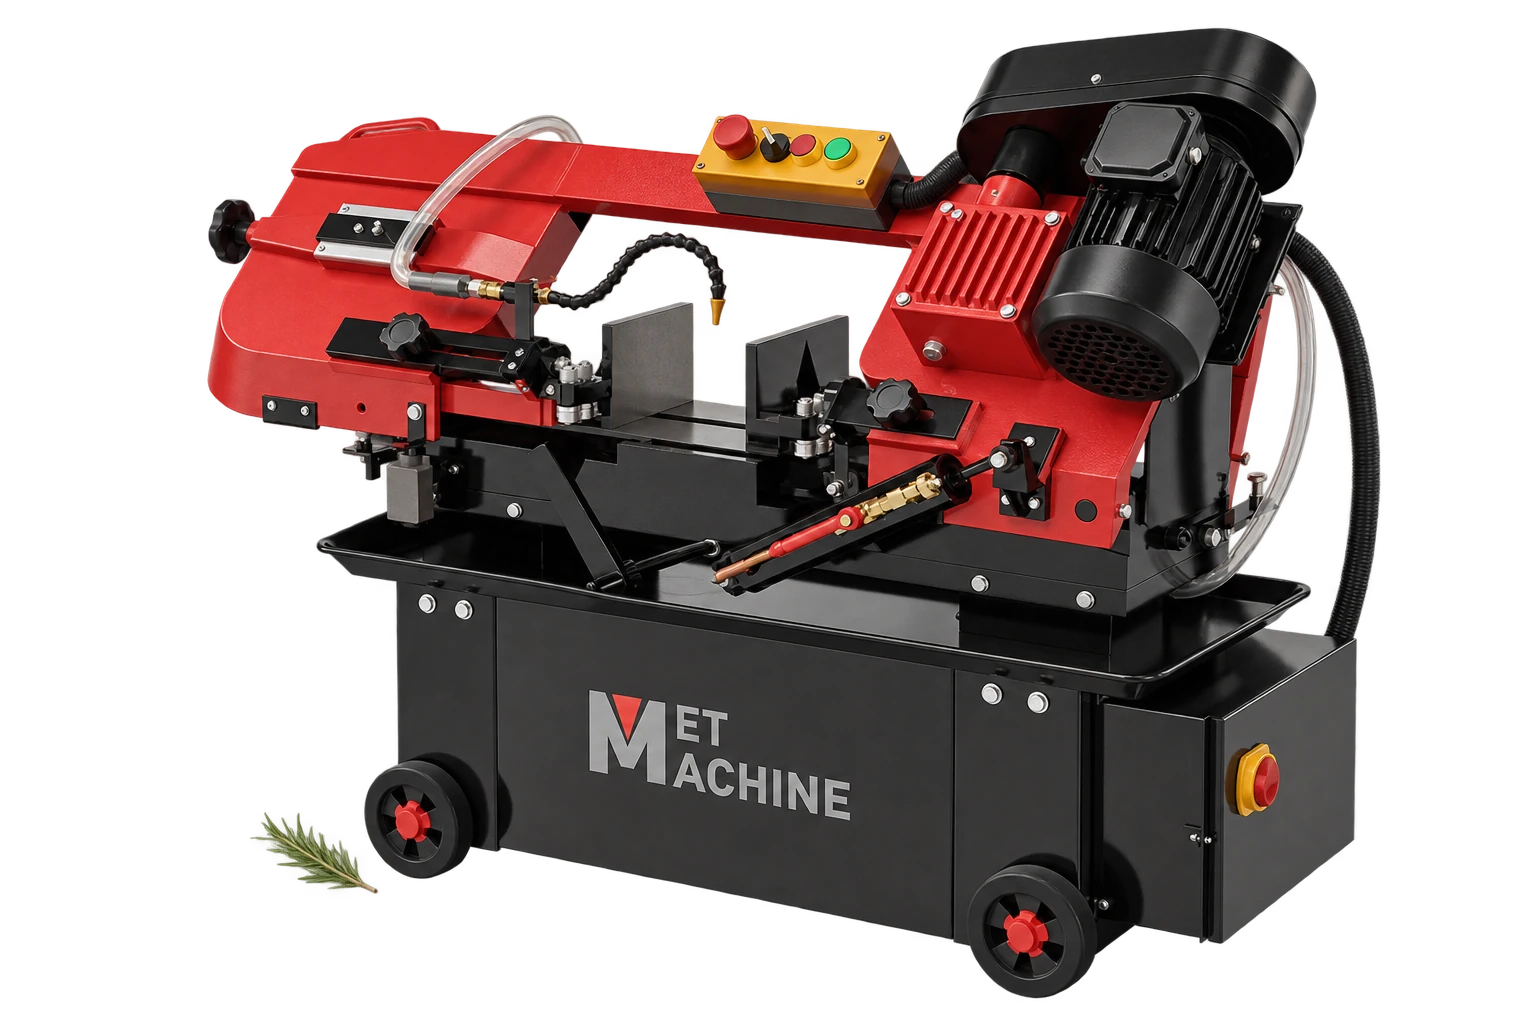
Российский каталог MetMachine различает ручные, полуавтоматические и автоматические машины, а также исполнения с поворотной рамой. Используйте эти группы для предварительного отбора, затем сопоставьте реальные циклы. Если партии короткие, экономия времени подачи может оказаться меньше времени переналадки между разными сечениями.
Сечение, угол и поддержка заготовки
В техническое задание внесите форму заготовки: круг, квадрат, прямоугольник, труба или профиль. Предельное сечение зависит от геометрии и угла резки. Диаметр распиливаемого круга нельзя автоматически считать стороной допустимого квадрата. При повороте рамы доступная зона может уменьшаться; нужное сечение проверяют именно для рабочего угла.
Для профиля важна не только внешняя высота, но и толщина стенки. Тонкостенная труба и сплошной круг одного наружного размера создают разные условия для зубьев и удаления стружки. Для пакета учитывают схему зажима и суммарную геометрию. Возможность распилить отдельную трубу не доказывает допустимость резки пакета без дополнительных принадлежностей.
Длинномер должен опираться на предусмотренные роликовые столы или другие согласованные устройства. Проверяют высоту и грузоподъёмность опор, устойчивость исходной заготовки и поддержку отрезаемой части. Случайные подставки могут менять положение проката и создавать нагрузку на пилу. Организацию поддержки согласуют по документации станка и условиям участка.
Укажите минимальную длину готовой детали и допустимый остаток. Для автоматической подачи они связаны с расположением зажимов и ходом механизма. Важно заранее знать, как машина заканчивает обработку последнего участка хлыста: неподвижный остаток, повторный зажим и ручная операция по-разному влияют на выпуск и материальный баланс.
Полотно и режим резания
Длина, ширина и толщина пильной ленты должны соответствовать станку. Отдельно выбирают материал режущей части, профиль и шаг зубьев под заготовку. Нельзя заменять требуемый размер полотна близким по длине только потому, что получилось натянуть ленту. Совместимость проверяют по руководству и перечню разрешённой оснастки.
В материале MetMachine о ленточных полотнах шаг зубьев связан с формой заготовки: для тонкостенного профиля и сплошного металла условия различаются. Конкретный шаг подбирают по таблице изготовителя полотна с учётом материала и размера. Универсальное число зубьев на дюйм для всех труб не является надёжным правилом закупки.
Режим включает скорость ленты, подачу, натяжение, состояние направляющих и охлаждение. Настройку выполняют по инструкции машины и полотна, а не по одному регулятору скорости. Новое полотно вводят в работу с предусмотренной изготовителем обкаткой. Если рез уходит в сторону, увеличение подачи не является универсальным способом исправить проблему.
Для снабжения полезно завести карточку расходника: модель станка, полный размер ленты, исполнение зубьев, материал заготовки, режим и фактическая стойкость. Сравнивайте расход полотен по годным заготовкам, а не только по календарным дням. Одна смена на сплошном крупном прокате и одна смена с несколькими трубами не дают одинакового основания для оценки ресурса.
Полный цикл и расход проката

Измеряйте подачу, зажим, распил, возврат и удаление готовой заготовки. Для первой детали добавляют базирование и настройку длины; для новой партии — переналадку. В серийной работе именно эти вспомогательные операции могут обосновать переход на автомат, даже если собственное время распила сравнимо с полуавтоматом.
Материальный баланс включает не только сумму длин деталей. Есть ширина пропила, обрезка торца, технологические припуски и непригодный остаток. Измерьте фактический пропил в рабочем процессе, не приравнивая его автоматически к толщине ленты: разводка зубьев и условия резания тоже имеют значение.
Учебный материальный баланс: L = n × l + m × b + a + r
L — длина исходного проката; n — число деталей; l — длина одной детали; m — фактическое число учитываемых пропилов; b — измеренная ширина пропила; a — суммарная обрезка и припуски, не включённые в l; r — остаток. Все длины выражают в одинаковых единицах.
Например, 10 деталей по 500 мм, 10 пропилов по условным 2 мм и обрезка 30 мм требуют 5050 мм без добавления остатка. Число пропилов задаёт схема раскроя; этот пример не является нормой расхода.
Контролируйте длину и перпендикулярность либо согласованный угол. Для сварной конструкции косой торец может потребовать доработки или ухудшить сборку. Поэтому испытание должно подтверждать не только скорость, но и пригодность заготовок для следующей операции. Данные о выпуске сопоставляют с нагрузкой сварочного поста и остальных рабочих мест.
Комплектация и приёмка
В заявку включите станок, необходимое полотно, подающие и приёмные опоры, систему охлаждения, предусмотренные устройства зажима и принадлежности обслуживания. Для автоматической машины уточните число программ, диапазон подач, минимальный остаток и функции счётчика деталей. Для поворотной рамы задайте рабочие углы и требования к фиксации.
Установочные условия проверяют заранее: электропитание, площадь, доступ для загрузки, масса длинномера и обслуживание стружки. Гидравлическая система и СОЖ требуют регламента и согласованных материалов. Не предполагайте, что все рабочие жидкости уже входят в отгружаемый комплект; это должно быть прямо указано в предложении.
На приёмке сверяют модель, документы и комплект, затем выполняют испытание после предусмотренного ввода. Используют заготовку характерного сечения и материал нужной марки. Проверяют повторяемость длины, угол, качество торца и полный цикл. Для автоматической подачи тестируют серию, а не только первый рез. Настройка и безопасная замена полотна выполняются обученным персоналом по руководству.
Примеры ниже позволяют сравнить полуавтоматическое исполнение, поворотную раму и автоматическую подачу. Окончательный выбор привязывают к партии и заготовке, а не к порядку карточек.
Из каталога Amalor
Материалы по теме


Частые вопросы
Гидроразгрузка делает станок автоматическим?
Нет. Она относится к управлению движением рамы и нагрузкой в предусмотренном исполнении. Автоматическую подачу заготовки и повторение серии проверяют отдельно по документации конкретного станка.
Можно одним полотном резать весь прокат на участке?
Это зависит от диапазона материалов и сечений. Совместимость со станком не означает оптимальность для любой заготовки. Для сильно различающихся задач может понадобиться несколько согласованных исполнений ленты.
Когда выгоднее автомат, а не полуавтомат?
Когда подтверждённая экономия подачи и повторения цикла оправдывает дополнительные затраты при реальной загрузке. Сравнивают одинаковую партию с полным циклом, переналадкой и контролем качества, а не только паспортную скорость ленты.